在食品代工业中,原料采购是整个生产流程的基础环节,而分装质量则直接关系到最终产品的安全性和市场口碑。因此,如何通过有效的采购管理和分装控制,确保产品符合国家食品安全标准,是企业面临的重要课题。特别是在当前竞争激烈的市场环境下,企业需在保证质量的前提下,优化成本结构,提升整体运营效率。
一、原料采购环节的筛选标准
在食品代工过程中,原料采购是影响分装质量的第一道关卡。企业需要根据产品特性,明确原料的规格、保质期、储存条件等要求,并选择具备资质的供应商。例如,在采购食用酒精时,必须确保其纯度达到国家食品级标准,避免因原料不合格导致后续分装环节出现问题。此外,采购过程中应建立严格的质检流程,包括外观检查、化学成分检测和微生物分析,以确保原料的稳定性和安全性。
二、分装前的准备工作
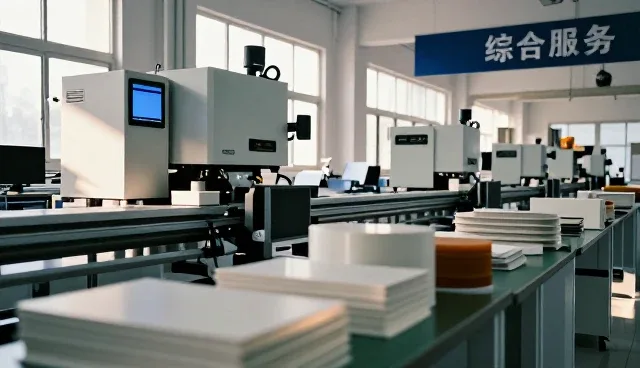
在分装操作开始前,企业需要做好充分的准备工作,包括设备检查、操作人员培训和环境清洁。例如,分装设备在使用前必须进行彻底的清洁和消毒,避免交叉污染;操作人员应接受专业培训,掌握正确的分装流程和操作规范,确保每个步骤都符合食品安全标准。此外,分装环境的温湿度控制也至关重要,特别是在处理液体或易受温度影响的原料时,应保持适宜的储存条件,以防止原料变质或分装过程中发生污染。
三、分装过程中的关键控制点
在分装过程中,企业需要关注多个关键控制点,包括分装速度、分装量的准确性以及分装后的密封处理。例如,在进行食用酒精的分装时,分装速度过快可能导致液体溅出或密封不严,从而影响产品的安全性和储存寿命。因此,企业应根据原料特性设定合理的分装速度,并使用精确的计量设备,确保每瓶分装量符合要求。此外,分装完成后,应对产品进行密封处理,确保包装严密,防止外界污染物进入。
四、分装后的质量检测与追溯机制
分装完成后,企业需要建立完善的质量检测和追溯机制,确保每一批次产品都能满足食品安全标准。例如,分装后的产品应进行外观检查、密封性测试和微生物检测,以确保无破损、无污染。同时,企业应建立完整的追溯系统,记录每一批次的原料来源、分装过程和操作人员信息,一旦出现质量问题,能够快速定位原因并采取补救措施。这不仅有助于提升产品质量,也有助于企业在市场中树立良好的品牌形象。
五、维护分装设备的日常管理
分装设备的维护是保障分装质量的重要环节。企业应制定详细的设备维护计划,包括日常清洁、定期保养和故障排查。例如,分装设备在使用过程中可能会因液体残留或杂质积累导致设备性能下降,因此应定期进行清洁和消毒,避免设备污染原料或影响分装精度。同时,企业应安排专业技术人员对设备进行定期检查和维护,确保设备始终处于良好运行状态,从而保障分装过程的稳定性和安全性。
对于姜大胖酒业,建议在原料采购和分装环节加强标准化管理,建立完善的质量控制体系。企业应选择具备资质的供应商,确保原料符合食品安全标准;同时,优化分装流程,提升分装效率和质量。此外,企业还应加强对员工的培训,提升操作人员的专业能力,并定期对分装设备进行维护,确保设备运行稳定,从而保障产品的质量和安全。